欢迎浏览厦门控匠自动化科技有限公司

行业资讯
SUMITOMO PSZ‑Turn 模块化快换刀具系统
时间: 2026-10-16浏览次数:
SUMITOMO PSZ‑Turn 模块化快换刀具系统
SUMITOMO PSZ‑Turn 模块化快换刀具系统
PSZ‑Turn 是住友面向走心机、多轴自动车床开发的模块化快换刀具体系。由刀杆本体 + 可互换刀头(Indexable Head)两部分组成;依靠多边形锥面定位,仅需 1 颗锁紧螺钉完成刀头拆装,实现极高重复定位精度,支持内冷;覆盖外圆车削、仿形、切槽切断、背车、外螺纹加工,兼容前面所有住友车削刀片牌号。
系统核心特性
快换多边形锥定位结构
仅松开 1 颗锁紧螺钉即可更换整个加工刀头,无需从刀塔拆下整支刀杆。
X/Y/Z 三轴刀头重复定位精度≤5 μm;Y 向(刀尖中心高)精度表现突出,换刀后几乎无需补偿。
刚性与一体 mono‑block 刀杆相当,不会因为模块化牺牲刚性。
刀杆规格(公制 / 英制方柄)
公制:10 × 10、12 × 12、16 × 16、20 × 20 mm;
英制:0.375"、0.500"、0.625"、0.750";
刀杆长度 84 mm(10‑16 柄)、100 mm(20 柄);全部支持内部冷却(‑J 内置冷却)。
冷却方案
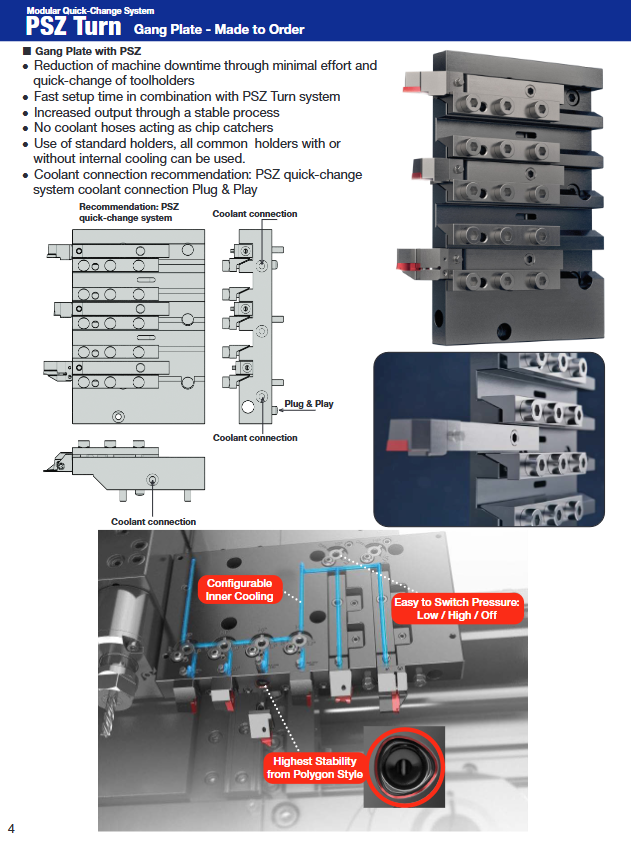
刀杆自带内冷接口;支持定制集成冷却排刀板(Gang Plate),即插即用 Plug&Play,可单独切换每把刀具冷却压力(高 / 低 / 关闭),取消外露软管,避免卷屑缠绕。
配件:专用扭矩扳手、锁紧螺钉(内六角 / Torx 两种版本)、冷却堵头、冷却软管接头;刀头单独销售。
辅助换刀工装:PSZ 夹持工作站,离线预调刀头,机外对刀,缩短机床停机时间。
命名规则
刀杆本体示例:PSZ1212R‑84
PSZ:系列;1212:方柄 12×12 mm;R:右手;84:刀杆总长 84 mm;X 代表特殊定制。
可换刀头示例:PSZ12‑K‑SCLCR‑0616‑06
PSZ12:适配 12mm 刀杆;K:可换刀头;SCLCR:刀头类型;0616:WF‑LH 尺寸;06:刀片型号代号。
全部可互换刀头品类
1)普通外圆 / 端面 / 仿形车削(ISO 标准刀片)
刀头代号 主偏角 刀片类型 用途
SCLC‑R/L 95° CCMT(80° 菱形正前角) 外圆 + 端面车削
SDHC‑R/L 107.5° DCMT(55° 菱形正前角) 多功能仿形加工
SDJC‑R/L 93° DCMT 外圆轮廓仿形
SVJB‑R/L 93° VBMT(35° 菱形正前角) 仿形、小角度轮廓
SVHC‑R/L 107.5° VCMT 仿形
SVJC‑R/L 93° VCMT 外轮廓仿形
PCLN‑R/L 95° CNMG 负前角刀片 重负荷外圆端面车削
PDJN‑R/L 93° DNMG 负前角刀片 负前角刀片仿形
兼容牌号:AC8025P、AC6030M、AC1030U、AC1135U、AC5015S 等;兼容 EGU / ELU / ESU / EMU 等全部正前角断屑槽。
2)GND 切槽切断刀头 PSZ‑K‑GNDR / GNDL(右手 / 左手)
直接兼容 GCMN 系列 GND 切槽切断刀片,槽宽 1.25 ~ 3 mm。
最大切深 CDX:7 ~ 17 mm;适配走心机外圆切槽、切断。
可使用 MG、ML、GG、CG 等 GND 全部槽型,牌号与 GND 手册完全互通。
3)SBT 背车刀头 PSZ‑K‑SBT3/5/8‑R
背向车削(反向车削)专用刀头;使用 BTR 专用背车刀片。
刀片规格 BTR35 / BTR55 / BTR80,最大背车深度 3.82 / 5.88 / 8.83 mm。
适用:轴件尾部反向倒角、背车退刀槽;刀片材质 AC1030U、AC5015S、AC530U 等;推荐油性冷却。
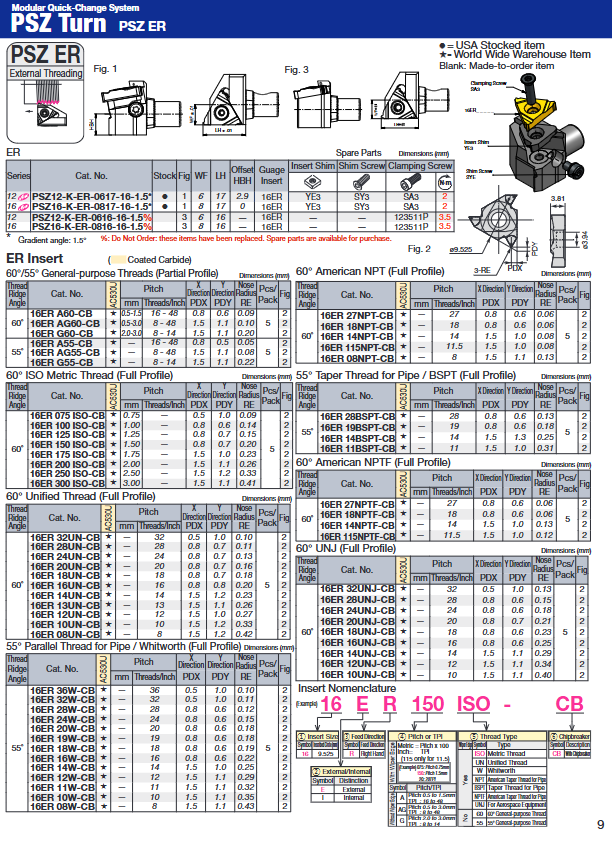
4)ER 外螺纹刀头 PSZ‑K‑ER
使用 16ER 标准外螺纹刀片;支持:公制 ISO、美制 UN、惠氏 55° 管螺纹、NPT/BSPT 锥管螺纹、UNJ 加强螺纹;部分全牙型 / 部分牙型刀片。
牌号 AC530U 为主。
5)TGAR 切槽刀头 PSZ‑K‑TGAR
三角型刀片切槽系统,分为直角槽刀片 TGAR(平口槽)、圆弧槽 TGAR‑R;刀片宽度 0.33~4.80 mm。
刀片材质覆盖硬质合金、金属陶瓷 T1500A/T2500Z、CBN BN2000、PCD DA2200,可加工钢、不锈钢、高温合金、淬硬钢、有色金属。
还可兼容 TTE 螺纹刀片实现螺纹加工。
适用刀片牌号汇总
钢材:AC8015P、AC8025P、AC8035P,金属陶瓷 T1500A/T2500Z
不锈钢小件:AC1030U、AC1135U;通用不锈钢 AC6020M/AC6030M
高温合金:AC5015S、AC5025S
铸铁:AC4010K、AC4015K
硬材:CBN BN2000;有色金属:PCD DA2200、无涂层 H1
关键使用要点
扭矩要求:不同柄号刀头锁紧螺钉有规定扭矩,必须使用住友专用扭矩扳手,扭矩不足会损失定位精度,过大会损坏螺纹。
多边形锥面必须保持清洁,铁屑会直接破坏 5 μm 重复定位精度。
集成排刀板 Gang‑Plate:适合走心机排刀塔,刀杆本体留在排刀板,只更换前端刀头,大幅减少换刀 / 调试时间;内冷管路集成在排刀板内部,取消外部软管。
SBT 背车刀杆高度做 + 0.1~+0.3 mm 正公差,防止刀体干涉工件。
TGAR 刀头刀片必须按照 Group 分组号匹配刀头,不可跨组混用。
适用设备与场景
✅ 滑动主轴走心机、多轴自动车床;
✅ 批量小件:外圆、端面、轮廓仿形;外圆切槽切断;背车;外螺纹;
✅ 机外预调,减少机床停机,适合多品种频繁换型生产;
✅ 内冷支持高压冷却,提升不锈钢、高温合金刀具寿命。