欢迎浏览厦门控匠自动化科技有限公司

行业资讯
SUMITOMO EGU 正前角断屑槽
时间: 2026-10-16浏览次数:
SUMITOMO EGU 正前角断屑槽
SUMITOMO EGU 正前角断屑槽
EGU 断屑槽核心设计与特点
双重前角结构(刀尖角部与刃口区分设计)
刀尖转角截面:5°+15° 角度;
切削刃截面:3°+25°+8° 复合前角; 兼顾锋利切削刃与刀尖抗冲击强度,平衡低切削阻力和抗崩损。
宽大容屑槽 + 凸起导流结构实现排屑同时完成断屑;高进给条件抑制切屑缠绕堆积,切屑形态稳定。
优异抗振性能槽型斜面平滑过渡,降低切削振动;针对长悬伸镗孔(L/D=3)弱刚性工况,对比竞品可消除振纹、颤振缺陷。
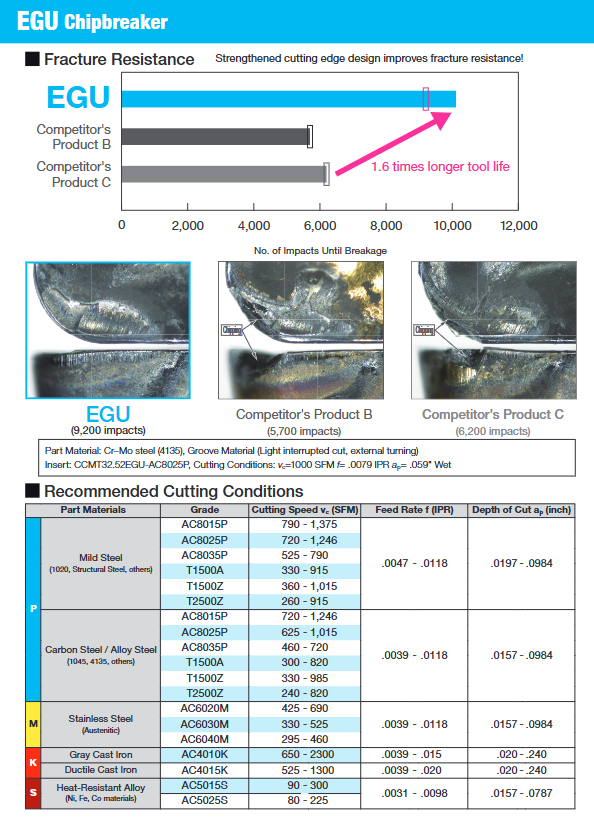
抗崩刃性能提升冲击破坏测试:EGU 可承受9200 次冲击才发生崩缺;竞品 B 仅 5700 次、竞品 C 仅 6200 次;刀尖抗缺口崩损能力显著优于竞品。
加工工况窗口进给 f≈0.0039‑0.0118 IPR;切深 ap≈0.020‑0.098 inch;定位轻切削到中等切削。
同系列正前角槽型对比(ELU / ESU / EGU / EMU)
槽型 定位 适用工况
ELU 超精加工槽 极小切深,微量精加工,窗口最小
ESU 轻切削精加工 轻载精加工,小 ap 小 f
EGU 通用主力(手册推荐首选) 轻‑中等切削,通用性最强,内外圆、镗孔、仿形
EMU 中‑粗加工槽 中等至粗加工,更大切深进给
EGU 窗口介于 ESU 与 EMU 之间,兼顾精加工到半粗加工,是正前角刀片的通用首选槽。
适用工件材料 & 适配牌号
覆盖 P 碳钢合金钢 / M 奥氏体不锈钢 / K 铸铁 / S 高温合金(镍基钴基) 可用牌号(与前面手册牌号体系完全互通):
钢材:AC8015P、AC8025P、AC8035P;金属陶瓷 T1500A、T1500Z、T2500Z
不锈钢:AC6020M、AC6030M、AC6040M
铸铁:AC4010K、AC4015K
高温合金:AC5015S、AC5025S
推荐切削参数(英制,湿式加工为主)
工件材料 牌号 Vc(SFM) f(IPR) ap(inch)
软钢 AC8015P/AC8025P/AC8035P;金属陶瓷 525‑1375 0.0047‑0.0118 0.0197‑0.0984
碳钢 / 合金钢 (1045、4135) AC8015P/AC8025P/AC8035P;金属陶瓷 460‑1246 0.0039‑0.0118 0.0157‑0.0984
奥氏体不锈钢 AC6020M/AC6030M/AC6040M 295‑690 0.0039‑0.0118 0.0157‑0.0984
灰 / 球墨铸铁 AC4010K/AC4015K 525‑2300 0.0039‑0.020 0.020‑0.240
镍基高温合金 AC5015S / AC5025S 80‑300 0.0031‑0.0098 0.0157‑0.0787
典型应用:内孔镗削、弱刚性工件、仿形轮廓加工。
实际加工案例
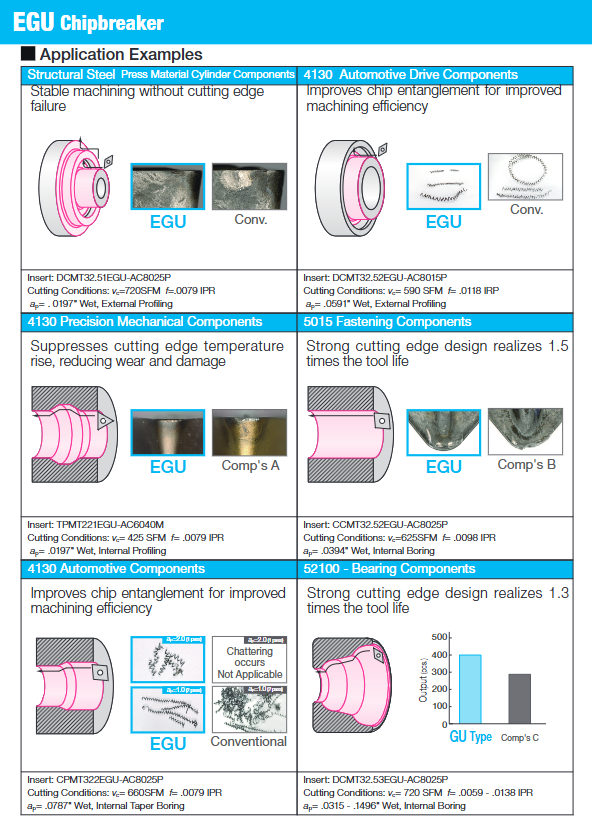
结构钢缸体零件,外圆仿形 DCMT32.51EGU‑AC8025P:无刀尖失效,排屑优于传统槽型。
4130 汽车驱动件 DCMT32.52EGU‑AC8015P:改善切屑缠绕,提升加工效率。
4130 精密机械件,内孔仿形 TPMT221EGU‑AC6040M:抑制刀尖温升,减少磨损损伤。
5015 紧固件,内孔镗 CCMT32.52EGU‑AC8025P:刀具寿命达到竞品 1.5 倍。
4130 汽车件,内锥镗孔 CPMT322EGU‑AC8025P:消除颤振,对比传统槽,大切深下无振纹。
52100 轴承钢内孔镗 DCMT32.53EGU‑AC8025P:寿命为竞品 1.3 倍,进给适应性宽。
刀片产品规格
EGU 槽型用于正前角刀片(7°、11°、5° 后角):
80° 菱形:CCMT 系列;
55° 菱形:DCMT 系列;
正方形:SCMT;
三角形:TPMT;
35° 菱形:VBMT、VCMT;
刀尖 R 规格:0.0078 / 0.0156 /0.0313 /0.0469 inch; 库存标记:D美国本地现货;全球仓库调货。