欢迎浏览厦门控匠自动化科技有限公司

行业资讯
SUMITOMO T2100Z 钢车削
时间: 2026-10-16浏览次数:
SUMITOMO T2100Z 钢车削
SUMITOMO T2100Z 钢车削
T2100Z 是住友新一代涂层金属陶瓷(Coated Cermet)钢材车削牌号,重点用于碳钢、合金钢的精加工‑半精加工;相比传统金属陶瓷,断裂韧性大幅提升,可应对轻度‑中等断续切削,兼顾长寿命与优秀工件表面质量,湿式加工优先,兼容前面所有住友槽型、刀杆、PSZ 模块化系统。
牌号核心技术特点
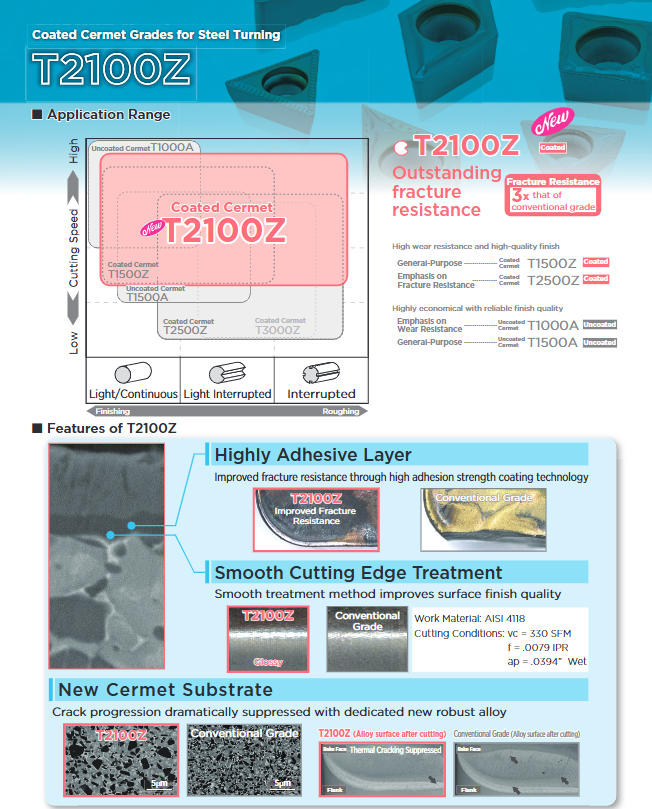
基体:全新高强韧性金属陶瓷基材专门开发合金基体,有效抑制裂纹扩展;抗崩刃(断裂抗力)达到传统金属陶瓷牌号3 倍,突破老款金属陶瓷怕断续冲击的短板。
Absotech 涂层系统,涂层厚度 3 μm,HRA 硬度 92.0,TRS 抗弯强度 2.2 GPa
高结合力涂层技术,减少涂层剥离;
刀片刃口平滑化处理,直接获得优异加工表面粗糙度。
定位区间对比同系列金属陶瓷
牌号 定位 侧重点
T1000A 无涂层金属陶瓷 高速连续精加工,几乎不能承受断续
T1500A 无涂层金属陶瓷 通用连续精车
T1500Z 涂层金属陶瓷 侧重耐磨性,适合连续
T2100Z(新) 涂层金属陶瓷 耐磨 + 抗崩均衡,可轻度‑中等断续
T2500Z 涂层金属陶瓷 通用,中等负荷
T3000Z 涂层金属陶瓷 偏重粗加工,低切削速度
T2100Z 填补 “金属陶瓷做断续” 的空白:不仅连续精加工,也可以用于带缺口、轻微铸锻氧化皮的轻断续工况。 和硬质合金 AC8000P 对比:T2100Z 更适合追求镜面精加工;当加工损伤形式以粘刀为主,优先选硬质合金;以后刀面磨损为主,T2100Z 优势明显。
槽型完整体系(负前角 + 正前角,和前面手册完全互通)
负前角刀片槽型
槽型 用途
EFB / EFA 超精细精加工,极小余量
EFE 精加工,锋利刃口
EFL 精加工,针对切屑缠绕问题
ELU / ELUW 精加工‑轻半精;ELUW 带 Wiper 修光刃,提升表面质量
ESU 负前角通用主力槽型
ESE / ESEW 高效率,较高进给;ESEW 修光刃
ESX 强化刃口,针对崩缺口、小冲击
EGU 中等切削,通用性强
LM / RM 左右手断屑槽
正前角刀片槽型(适配走心机,兼容 PSZ)
槽型 用途
EFP 超精细精加工,小切深
ELB 锋利刃口精加工
ELU 轻‑中等切削
ESU 正前角通用第一推荐
EGU 中等切削,内外圆、弱刚性镗孔
MESI / MEFC 走心机小件专用槽型(CCGT/DCGT/VCGT 等)
样本附带各槽型 ap‑f 断屑窗口图,区分负 M 级、负 G 级、正 M、正 G 刀片的适用进给切深范围。
性能测试结果(全部湿式冷却,钢材)
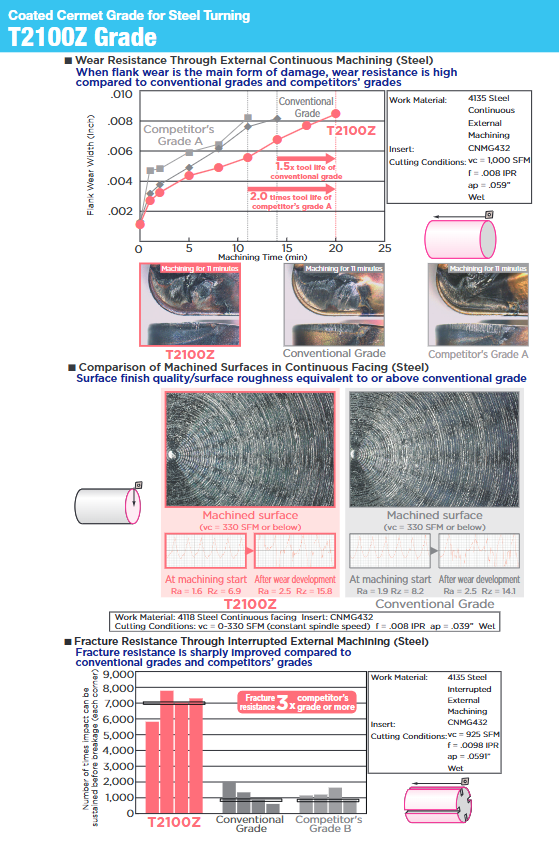
连续外圆磨损测试(4135 钢)同等加工时间,后刀面磨损远小于传统金属陶瓷、竞品 A;刀具寿命是传统牌号 1.5 倍,竞品 A 的 2 倍。
表面质量对比(4118 端面车削)T2100Z 起始 Ra=1.6,磨损后 Ra=2.5;对比传统牌号起始 Ra=1.9,磨损后 Ra=2.5;加工全程粗糙度维持更好,刀片磨损后工件表面劣化更慢。
断续冲击测试(4135 钢断续外圆)承受冲击断裂次数达到竞品牌号3 倍以上;传统金属陶瓷在断续下极易崩刀尖,T2100Z 显著改善。
推荐切削参数(英制,湿式优先)
工件材料 工况 ap(in) f(IPR) Vc(SFM)
软钢 A36 连续‑通用 0.008‑0.100 0.002‑0.010 165‑1320
软钢 A36 轻断续 0.008‑0.100 0.002‑0.012 165‑1150
软钢 A36 重断续 0.008‑0.100 0.004‑0.014 165‑1000
低碳 / 低合金钢 1010、4135 连续‑通用 0.008‑0.100 0.002‑0.010 165‑1150
低碳 / 低合金钢 1010、4135 轻断续 0.008‑0.100 0.002‑0.012 165‑1000
低碳 / 低合金钢 1010、4135 重断续 0.008‑0.100 0.004‑0.014 165‑925
高碳 / 高合金钢 1045、4140H 连续‑通用 0.008‑0.100 0.002‑0.010 165‑1000
高碳 / 高合金钢 1045、4140H 轻断续 0.008‑0.100 0.002‑0.012 165‑925
高碳 / 高合金钢 1045、4140H 重断续 0.008‑0.100 0.004‑0.014 165‑825
提示:金属陶瓷不适合大切深重粗加工;优先湿式;断续工况需要降低切削速度。
实际加工应用案例
4118H 低碳钢轴,DNMG432‑EFE‑T2100Z:400 件 / 刀尖;竞品 P20 CVD 金属陶瓷仅 200 件,寿命翻倍,抑制崩损。
4118H 汽车件 DNMG432‑ESE‑T2100Z:相比竞品 B,寿命提升 1.1 倍,后刀面磨损更小。
1050 钢轮毂 DNMG432‑EFL‑T2100Z:325 件,传统 P30 金属陶瓷 300 件,寿命提升,表面质量稳定。
A1011 软钢框架 DNMG432‑ESE‑T2100Z:对比 P20 硬质合金,抑制磨损,加工稳定。
典型零件:汽车轴、轮毂、结构钢小件,适合需要高光洁度的精 / 半精加工,允许有轻微断续。
刀片规格覆盖
负前角刀片:CNMG、DNMG、SNMG、TNMG、VNMG、WNMG;
正前角 M/G 级刀片:CCMT/CCGT、DCMT/DCGT、SCMT、TCMT/TPMT、VBMT/VCGT、WPMT 等;
刀尖 R 覆盖:0.0078 / 0.0156 / 0.0313 / 0.0469 inch;
库存标记:l美国现货,全球仓库调货;
完全兼容 PSZ 模块化刀头、GND 切槽(TGAR 金属陶瓷刀片)、EGU 等全部槽型。