欢迎浏览厦门控匠自动化科技有限公司

行业资讯
SUMITOMO GND 系列切槽切断刀具
时间: 2026-10-16浏览次数:
SUMITOMO GND 系列切槽切断刀具
SUMITOMO GND 系列切槽切断刀具
核心产品优势
高刚性一体刀体(模具钢材质)一体 mono‑block 结构,相比传统夹块式刀杆,振动降低约 30%,抑制颤振,可以使用更高进给,减少崩刃、工件表面振纹,提升加工稳定性。
丰富断屑槽体系:共 10 种断屑槽,覆盖切槽、切断、横向走刀车削、仿形、非铁金属。
完整牌号矩阵:兼容前面手册已出现的住友主流牌号:AC8025P/AC8035P(钢)、AC425K(铸铁)、AC5015S/AC5025S/AC520U/AC530U(高温合金)、AC1030U(精密小件);还有金属陶瓷 T2500A、无涂层 H10(铝铜),还支持 CBN 刀片用于淬硬钢、粉末冶金。
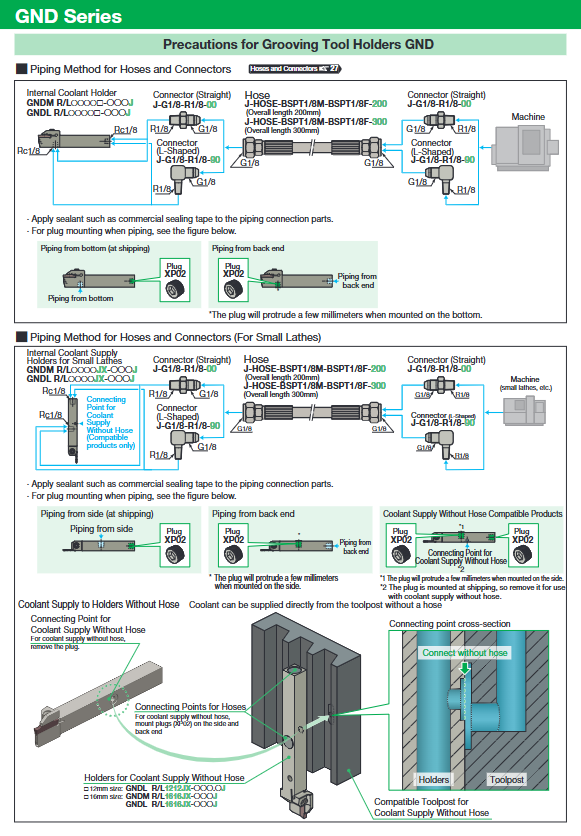
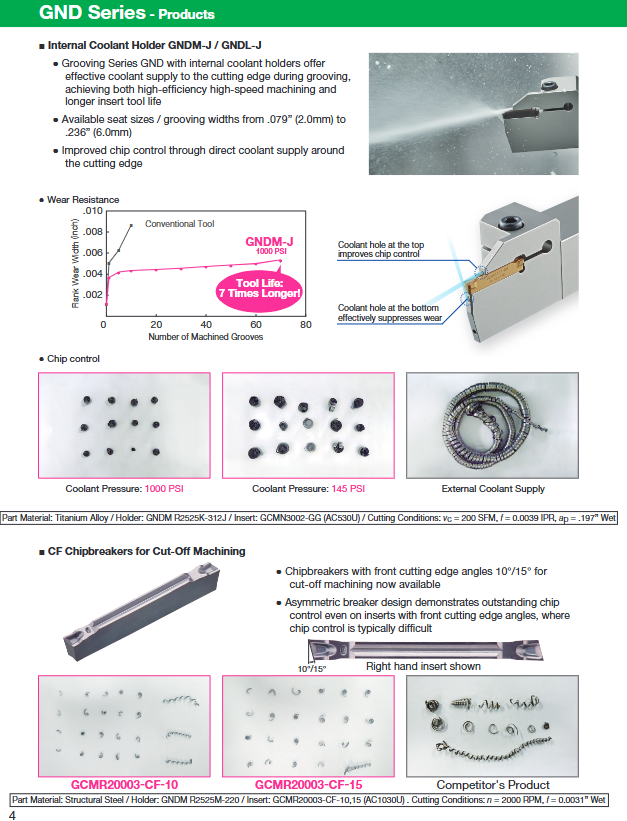
内冷刀杆系列(‑J 后缀):双冷却孔设计,上孔改善排屑,下孔直接冷却刀尖;高压冷却条件下,刀具寿命最高提升 7 倍;专门开发小车床规格(20×12 mm 方柄)。
模块化 GND Modular(新品):PSC 多边形刀柄、方柄,0°/90° 安装,支持内冷,换刀管理灵活,支持切槽、切断、端面切槽。
GND90° 刀片(定制件):应对干涉受限场景,槽宽≤5 mm,刀片端部支持方形、全 R、倒角等定制。
全部断屑槽功能说明
槽型代号 用途 特点
MG 多功能通用|切槽 / 横向走刀车削 通用进给,外圆横向切削首选
ML 多功能低进给|切槽 / 横向走刀 低进给条件可靠断屑;内孔切槽优先推荐
GG 切槽通用槽 标准进给切槽,抗崩,应用最广
GL 切槽低进给 小进给切槽,改善切屑卷曲
GF 低切削力切槽 降低切削负荷,适合弱刚性工件
CG 切断通用(5° 主偏角) 切断加工首选,抑制毛刺
CF 低阻力切断(10°/15° 主偏角) 非对称槽型,切断低进给工况,抑制切屑缠绕
RG 外圆仿形、R 槽加工 外轮廓仿形、圆弧切槽
RN 端面 / 内孔仿形、退刀槽 端面切槽、颈槽、内孔仿形,避免干涉,刀片比 RG 更长
GA 非铁金属专用 铝、铜等有色金属切槽
补充:内孔加工优先 ML / GL / GF,改善狭小空间排屑;切断快到中心时进给需要降到原进给的 30‑50%。
刀杆大类划分
1. 外圆加工刀杆
GNDM 系列:多功能直杆,切槽、横向走刀、仿形;最大切深较浅。
GNDL 系列:深切槽 / 切断直杆,允许更大切深,切断能力强。
GNDMS / GNDLS:L 型侧出刀杆,解决工件干涉。
GNDXL:超大切深切断,最大切深 32 mm,仅可使用单角专用刀片。
‑J 后缀 GNDM‑J / GNDL‑J:内置内冷刀杆,12 / 16 / 20 mm 小方柄适配小型车床,可顶部 / 底部拆装刀片。
GND Modular 模块化(GNDCM 卡盘):PSC 多边形刀柄,0°、90° 姿态,模块化快换。
2. 端面切槽 GNDF / GNDFS
直杆与 L 型,用于端面环形槽;有最小 / 最大加工直径限制;第一刀必须落在刀杆有效直径区间内,后续刀不受限;端面切槽建议由外向内加工,减少颤振。
3. 内孔切槽刀杆
GNDI(大孔径):最小加工孔径 32 mm 以上,圆柄镗杆,可外冷 / 内冷。
GNDIS(小孔专用):最小加工孔径14 mm,圆柄 φ12/16/20 mm,只能使用 GXM 专用刀片,仅支持 ML、GF 槽型。
4. 退刀槽专用 GNDN
用于轴类颈部退刀槽,使用 RN 槽刀片,样本给出各槽宽对应的最大切深、干涉限制尺寸。
刀片体系
刀片型号:GCMN 系列,中性刀片;GCMR/GCML 左右手切断刀片。
槽宽(seat size):1.25 /1.5 /2.0 /3.0 /4.0 /5.0 /6.0 /7.0 /8.0 mm。
刀尖 R:0.03~0.4 mm 多规格。
材质覆盖:硬质合金涂层、金属陶瓷 T2500A、无涂层 H10;另有 CBN 刀片 BN7115、BN2000、BN7500 用于淬硬钢、粉末冶金、钴铬合金。
库存标记:●美国现货;全球调货;G = 最佳适配;S = 条件适配。
推荐切削参数(英制单位)
切削速度 Vc (SFM)
碳钢合金钢 (AC8025P):260‑820 SFM
不锈钢 (AC6135M/AC530U/AC1030U):165‑650 SFM
铸铁 AC425K:260‑660 SFM
高温合金 AC5015S/AC5025S:65‑265 SFM
非铁 H10:500‑990 SFM
进给 f (IPR) 随 seat 槽宽、槽型不同,样本表格给出 MG/ML/GG/GL/CG‑CF/RG/RN/GA 各槽型对应进给窗口。
关键提示
切断临近工件中心进给降为 30‑50%;
内孔切槽排屑空间小,优先低进给 ML/GL/GF;
端面切槽必要时使用步进进给帮助断屑。
安装与操作重要注意事项
刀片安装:清理刀座、螺栓铁屑;刀片平行推入座面,贴紧限位面;按规定扭矩锁紧,禁止超扭矩,更换刀片后重新补偿刀尖偏移。
刀杆安装要点
刀杆尽量悬伸最短,减少振动;
切断刀尖中心高 0 ~ +0.2 mm,中心偏低会在工件中心留下凸起残料;
切槽刀尖高度控制 ±0.1 mm 以内,高度偏差引发颤振。
内冷管路:‑J 系列刀杆可底部、后端、侧面接管;不用软管时可以直接从刀塔供给冷却液,需要拆下堵头。
RG / RN 仿形刀片:RN 刀片更长,适合退刀槽避免干涉;RG 只适合外圆仿形;样本给出向上提拉仿形允许最大切深限制。
命名规则
刀杆命名示例 GNDM R/L 2525 M‑312‑J
GND:系列;M = 多功能;L = 深切槽;F = 端面;I = 内孔;N = 退刀槽;X = 超大切深;
R 右手 / L 左手;
柄尺寸高 × 宽;M/K/P 代表刀杆总长;
3=seat 槽宽;12 最大切深;‑J = 过内冷。
刀片命名示例 GCMN3002‑GG‑AC8025P
GC:切槽刀片;M:模压公差;N 中性;R/L 左右手;
3=seat3 mm;002 = 刀尖 R0.002 inch;GG 断屑槽;AC8025P 牌号。