欢迎浏览厦门控匠自动化科技有限公司

行业资讯
SUMITOMO AC8000P 系列(AC8115P / AC8020P / AC8025P / AC8035P)钢车削
时间: 2026-10-16浏览次数:
SUMITOMO AC8000P 系列(AC8115P / AC8020P / AC8025P / AC8035P)钢车削
SUMITOMO AC8000P 系列(AC8115P / AC8020P / AC8025P / AC8035P)钢车削
四个牌号定位、涂层基体技术
全部采用 ABSO‑TECH CVD 涂层体系:高韧性氧化铝 Al₂O₃层 + 细晶粒 TiCN 层 + 高附着力界面技术 + 特殊表面预应力平滑处理;表面做预应力处理,抑制裂纹扩展,提升抗崩刃,金色表面便于磨损识别。
牌号 定位 核心性能侧重 适用工况
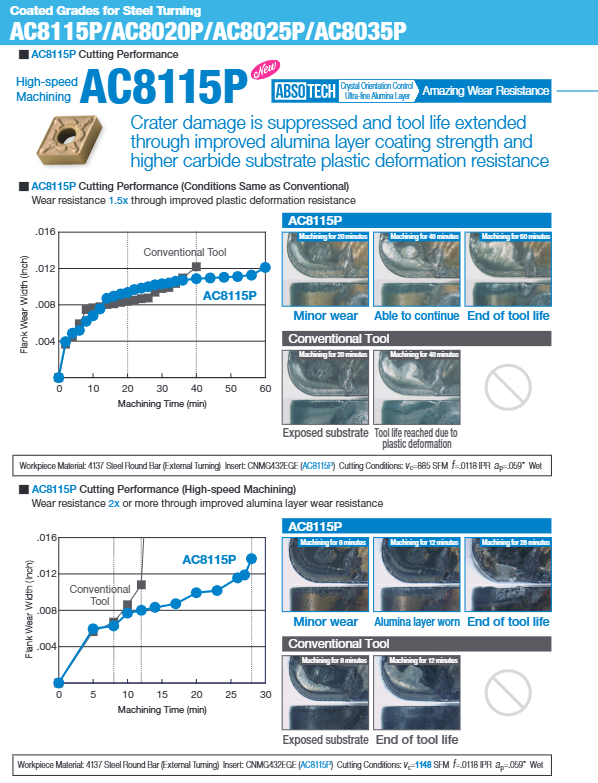
AC8115P(新牌号) 高速连续加工 极致耐磨性、抗塑性变形 钢材高速连续精‑半精加工;湿式 / 干式均可;抗月牙洼、抗高温塑性变形;替代老款 AC8015P
AC8020P 高效加工 抗崩刃性能突出 高效率加工,中等切削负荷;连续、轻度断续,抗冲击崩损
AC8025P 通用主力牌号 抗粘附 + 抗崩均衡,综合可靠性最高 钢材连续、轻度断续;绝大多数碳钢、合金钢的首推牌号
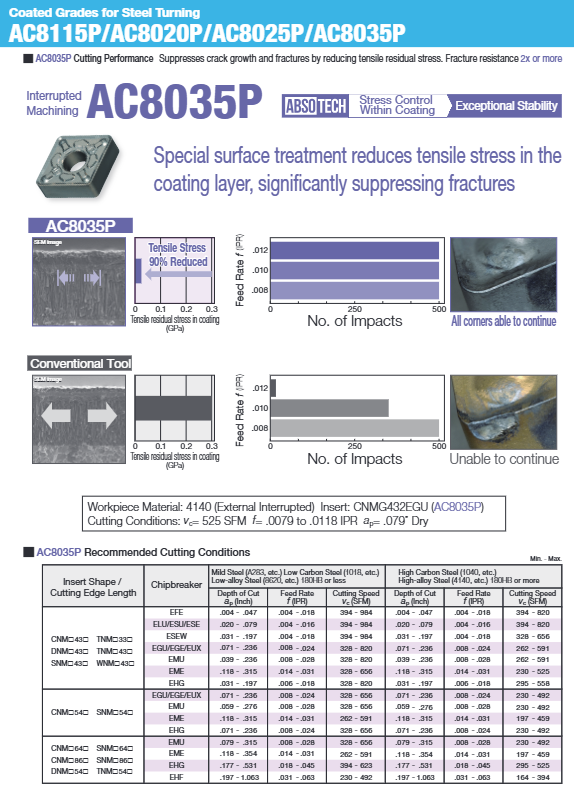
AC8035P 重断续加工 降低涂层残余拉应力,抗断裂 重冲击、强断续、带氧化皮锻件粗加工,优先解决崩刃问题
适用工件材料:低碳钢、中碳钢、高碳钢、低合金钢、高合金钢、锻造钢件;加工支持湿式、干式切削。
完整断屑槽体系(负前角 + 正前角)
槽型覆盖:超精→精加工→轻切削→中等切削→粗加工→重粗加工;负前角为主,正前角适配走心机、小零件。
槽型代号 加工等级 特点 用途
EFE 超精细精加工 小切深,锋利刃口 极小余量精车
ELU / ESE / ESU 精加工 低切削阻力,好表面质量 精加工、镜面加工;ELUW 为 Wiper 修光刀片
EEX 精转轻中等切削 曲面槽降低热负荷 精‑半精过渡
EUP 轻‑中等切削 双正前角,锋利 轻载高进给
EGU 中等切削【通用首选】 排屑窗口宽,综合平衡 绝大多数钢材外圆端面,样本第一推荐槽型
EGE 中等切削 兼顾耐磨与排屑 中等负荷半精
EUX 中等切削 抗冲击,适合断续 轻度断续优先
EEG 中等‑粗加工 刃口强度提升 半粗加工
EMU 中粗加工 兼顾刃强与排屑 中粗车
EEM 粗加工 大切深大进给,高刃口强度 粗车工况
EMX 粗加工 抗热冲击 断续粗加工
EHG / EHP / EHF 重粗加工 超大切深、重负荷 重粗车,大吃刀
ENP 无槽型,负前角 极限刃口强度 恶劣重断续毛坯、锻件
断屑窗口图表:横坐标进给 f (IPR),纵坐标切深 ap (inch);不同槽型有明确的 ap‑f 适用区间。
性能测试结果
AC8115P(4137 钢):无论是常规湿式、高速湿式、干式切削,抗塑性变形、抗月牙洼磨损显著优于传统牌号;同等加工时间后刀面磨损速率只有传统刀具一半,寿命≥1.5‑2 倍。
AC8020P(锻造带断续 4137 钢):抗崩刃能力达到传统刀具2.5 倍;多次冲击下抑制涂层裂纹,适合高效率生产。
AC8025P(8620 钢端面):表面平滑工艺抑制材料粘附;抗粘结崩断为传统 2 倍;长时间加工只产生正常磨损,无粘刀崩刃。
AC8035P(4140 断续外圆):技术降低涂层拉应力,抗断裂性能为传统 2 倍;多次冲击试验,多刀尖可继续加工,竞品提前崩刃失效。
推荐切削参数(英制单位,区分低碳 / 低合金钢≤180HB;高碳 / 高合金钢>180HB)
文档提供各槽型、刀片规格对应的 ap (in) 切深、f (IPR) 进给、Vc (SFM) 切削速度,支持干切 / 湿切;红色参数为优先推荐区间。
AC8115P:低碳钢 Vc 最高可达 1640 SFM;高合金钢最高 1444 SFM,适合高速。
AC8020P:低碳钢 525‑1378 SFM;高碳钢 394‑1214 SFM,高效加工。
AC8025P(通用主力):低碳钢 492‑1148 SFM;高碳钢 328‑984 SFM。
AC8035P(断续):低碳钢 394‑984 SFM;高碳钢 197‑656 SFM,断续工况要降低线速度。
实际加工应用案例
AC8115P(高速耐磨)
4140 转子轴 EMU 槽:寿命为竞品 1.3 倍;
P110 管道 EEM 槽:重载加工寿命 1.3 倍;
传动零件 ESU 精加工:寿命 1.3 倍;
H13 模具钢 EGE:同等时间抑制磨损。
AC8020P(高效抗崩)
碳钢 CVJ 零部件 ESE:寿命提升 1.7 倍;
1035 机床零件 ESE:寿命翻倍;
Cr‑Mo 钢传动件 EGU、4140 汽车件 EGE、硼钢轴 EUX:寿命 1.5‑3 倍不等。
AC8025P(通用主力)
1045 车轴 ENP;5115 齿圈 EME;1045 钢环 EGE;软钢缸体 ESU;多案例寿命 1.2‑3 倍;连续加工稳定,抑制粘刀。
AC8035P(重断续)
1035 行星小齿轮 EUX:重断续寿命 1.5 倍;
热轧钢法兰 EGU:寿命 3 倍;
Ni‑Cr 钢齿轮、5140 法兰、合金钢轴:锻件 / 缺口毛坯,抑制突发崩刃。
典型零件:汽车 CVJ、转子轴、齿轮、齿圈、传动轴、管道、锻造毛坯、模具钢零件。
刀片产品规格总览
标记:l美国本地现货;全球仓库调货。
负前角刀片(钢材车削主流)
80° 菱形:CNMG / CNMM;55° 菱形 DNMG / DNMM;正方形 SNMG / SNMM;
三角形 TNMG / TNMM;35° 菱形 VNMG;Trigon WNMG;圆形 RNMG。 槽型完整覆盖 EFE、ELU、ESU、EEX、EUP、EGU、EGE、EUX、EEG、EMU、EEM、EMX、EHG、EHP、ENP 等。
正前角刀片(7°/11° 后角;走心机、小件)
CCMT、DCMT、SCMT、TCMT、TPMT、VBMT、VCMT、RCMT/RCMX 圆形刀片;
槽型 ELU、ELB、ESU、ENK、EGU、EMU 等,适配自动车床、走心机小零件。
手册附录完整大表格,列出各型号内接圆、厚度、刀尖 R、孔直径,库存状态。