欢迎浏览厦门控匠自动化科技有限公司

行业资讯
SUMITOMO AC6000M 系列(AC6020M / AC6030M / AC6135M / AC6145M)不锈钢车削
时间: 2026-10-16浏览次数:
SUMITOMO AC6000M 系列(AC6020M / AC6030M / AC6135M / AC6145M)不锈钢车削
SUMITOMO AC6000M 系列(AC6020M / AC6030M / AC6135M / AC6145M)不锈钢车削
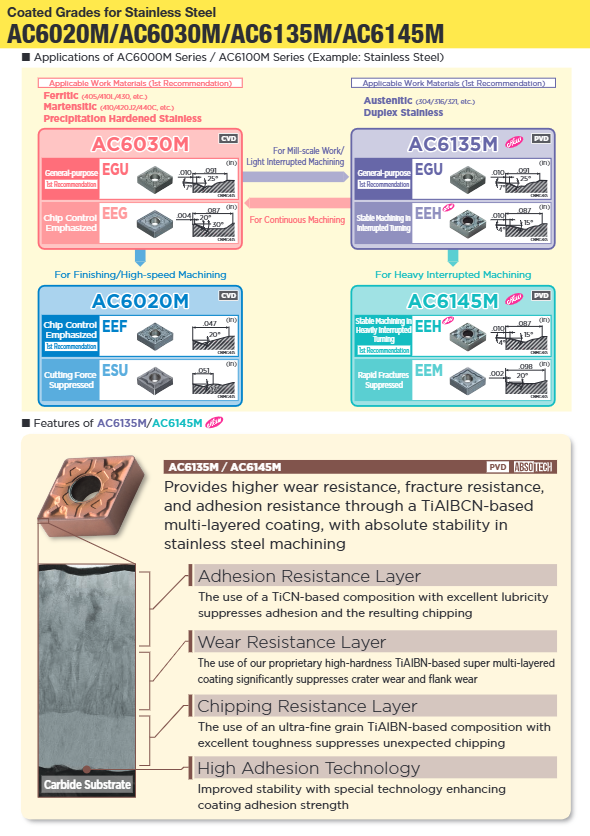
四款牌号定位、涂层技术
牌号 涂层类型 核心定位 性能侧重 适用工况
AC6020M CVD 精加工 / 高速加工牌号 高耐磨,抗粘刀 不锈钢精加工、高速连续切削
AC6030M CVD 连续切削首选主力牌号 耐磨 + 抗粘附均衡,抑制异常崩损 奥氏体不锈钢连续车削,精‑半精,通用连续工况
AC6135M(新) PVD 轻度断续、带轧皮(mill‑scale)加工 耐磨与抗断裂平衡 带氧化皮毛坯、轻度断续,半精‑中等切削
AC6145M(新) PVD 重断续加工牌号 极高韧性抗崩刃 强冲击、大缺口、重断续粗加工
涂层技术原理
CVD 牌号 AC6020M / AC6030M采用 ABSO‑TECH CVD:TiCN + 高韧性 Al₂O₃氧化铝层,搭配表面平滑化处理工艺;降低工件材料粘附,抑制粘刀引发的崩刃,涂层‑基体界面高结合强度。
PVD 牌号 AC6135M / AC6145M(新款替代老 AC6040M)采用TiAlBCN 基多层 PVD 涂层体系:
润滑 TiCN 抗粘附层:抑制不锈钢粘结;
高硬 TiAlBN 多层耐磨层:抵抗月牙洼、后刀面磨损;
超细晶粒 TiAlBN 抗崩层:防止突发崩刃;
高附着力技术提升涂层结合强度;AC6145M 配套高韧性硬质合金基体。
适用材料:铁素体、马氏体、奥氏体 304/316、双相不锈钢、沉淀硬化不锈钢。
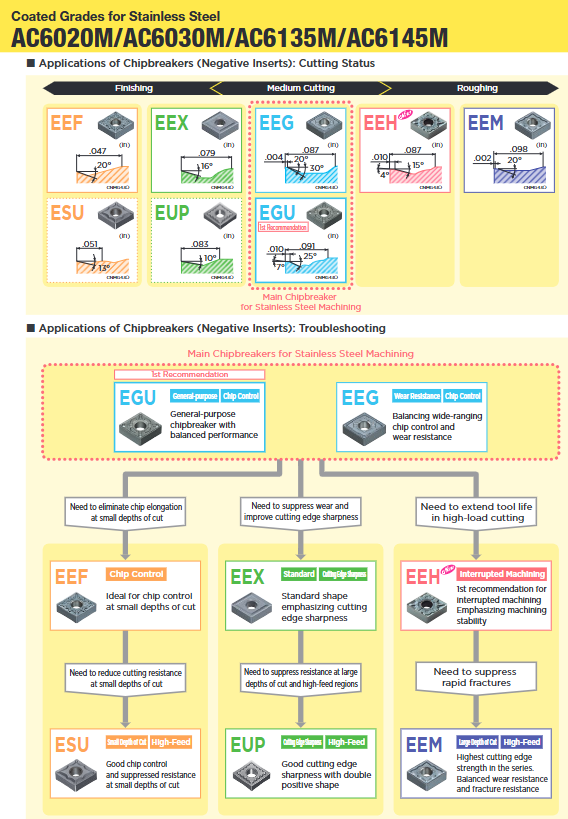
完整断屑槽体系(负前角为主,新增 EEH 新槽)
槽型代号 加工等级 核心特点 推荐用途
ESU 精加工 小切深,切削阻力低 微小余量精车
EEF 精加工 优秀排屑,小切深 精加工首选
EEX 精‑轻中等切削 曲面槽型降低切削热、切削负荷 精转半精过渡
EUP 轻‑中等切削 双正前角,刃口锋利 高进给轻切削
EGU 中等切削【全系列通用首选】 球形凸起,排屑窗口宽,综合均衡 绝大多数不锈钢外圆端面,样本第一推荐槽型
EEG 中等切削 侧重耐磨,排屑稳定 中等负荷,追求长寿命
EEH(新) 中等‑粗加工(断续专用) 双阶前角,抗冲击,抑制崩损 断续加工优先选用,AC6135M/AC6145M 主力槽型
EEM 粗加工 大切深大进给,刃口强度高 不锈钢粗车
选型逻辑:小切深选 ESU/EEF;通用工况优先 EGU;断续优先 EEH;大负荷粗加工选 EEM。
三、性能测试结果(湿式冷却)
AC6020M,316L 连续切削:抗沟槽磨损能力大幅优于竞品,刀具寿命达到传统牌号 3 倍,抗崩刃提升 30%。
AC6030M,316 连续切削:抑制不锈钢粘刀,同等条件下寿命为竞品 2 倍,支持更高切削效率。
AC6135M,316 轻度断续:抗月牙洼磨损,寿命达到竞品 M30‑PVD 的2.5 倍,带氧化皮毛坯表现稳定。
AC6145M,316 重断续冲击测试:承受冲击次数远超传统刀具与竞品 M40‑PVD,抑制热裂纹、崩缺;断续工况寿命提升 1.3 倍。
推荐切削参数(英制,湿式优先)
工件材料 工况 优先槽型 牌号 ap(in) f(IPR) Vc(SFM)
铁素体不锈钢 精加工 EEF/ESU AC6020M 0.020‑0.079 0.002‑0.010 558‑984
铁素体不锈钢 连续 EEG/EGU/EEX AC6030M 0.039‑0.157 0.004‑0.016 459‑820
铁素体不锈钢 轻断续 / 轧皮 EGU/EEH AC6135M 0.039‑0.197 0.008‑0.020 459‑656
铁素体不锈钢 重断续 EEH/EEM AC6145M 0.059‑0.236 0.010‑0.024 328‑525
马氏体不锈钢 精加工 EEF/ESU AC6020M 0.020‑0.079 0.002‑0.010 394‑787
马氏体不锈钢 连续 EEG/EGU/EEX AC6030M 0.039‑0.157 0.004‑0.016 328‑656
马氏体不锈钢 轻断续 / 轧皮 EGU/EEH AC6135M 0.039‑0.197 0.008‑0.020 262‑591
马氏体不锈钢 重断续 EEH/EEM AC6145M 0.059‑0.236 0.010‑0.024 197‑459
奥氏体不锈钢 304/316 精加工 EEF/ESU/EEX AC6030M 0.020‑0.079 0.002‑0.010 394‑787
奥氏体不锈钢 304/316 连续 EEG/EGU AC6135M 0.039‑0.157 0.004‑0.016 328‑656
奥氏体不锈钢 304/316 轻断续 / 轧皮 EGU/EEH AC6135M 0.039‑0.197 0.008‑0.020 262‑591
奥氏体不锈钢 304/316 重断续 EEH/EEM AC6145M 0.059‑0.236 0.010‑0.024 197‑459
双相不锈钢 精加工 EEF/ESU/EEX AC6030M 0.020‑0.079 0.002‑0.010 328‑591
双相不锈钢 连续 EEG/EGU AC6135M 0.039‑0.157 0.004‑0.016 262‑525
双相不锈钢 轻断续 / 轧皮 EGU/EEH AC6135M 0.039‑0.197 0.008‑0.020 230‑459
双相不锈钢 重断续 EEH/EEM AC6145M 0.059‑0.236 0.010‑0.024 164‑394
沉淀硬化不锈钢 精加工 EEF/ESU AC6020M 0.020‑0.079 0.002‑0.010 295‑459
沉淀硬化不锈钢 连续 EEG/EGU/EEX AC6030M 0.039‑0.157 0.004‑0.016 230‑427
沉淀硬化不锈钢 轻断续 / 轧皮 EGU/EEH AC6135M 0.039‑0.197 0.008‑0.020 164‑394
沉淀硬化不锈钢 重断续 EEH/EEM AC6145M 0.059‑0.236 0.010‑0.024 131‑328
红色为文档优先推荐参数;不锈钢加工强烈建议充足湿式冷却。
实际加工案例
AC6020M
316L 壳体(连续车削,EGU 槽):寿命为传统 M20 牌号3 倍;
不锈钢零件:抗崩刃,寿命提升 30%。
AC6030M
铸造不锈钢泵件(EEF 精加工):寿命翻倍;
430 摩托车零件(EEG):切削效率提升 2.5 倍,同时刀具寿命翻倍。
AC6135M(带氧化皮 / 轻度断续)
316L 管道(EGU):抑制月牙洼磨损,寿命达竞品 M30‑PVD 的 2.5 倍;
316L 法兰件:抗粘结,加工状态稳定。
AC6145M(重断续)
316L 阀门,EEH 断续槽:抑制崩损,寿命提升 1.3 倍;
316L 螺钉断续车削:抑制崩刃与热裂纹,加工稳定。
刀片规格总览
标记说明:l美国本地现货;全球仓库调货。
负前角刀片(不锈钢车削主流)
80° 菱形:CNMG、CNMM;
55° 菱形:DNMG;
正方形:SNMG、SNMM;
三角形:TNMG;
35° 菱形:VNMG;
Trigon:WNMG。 槽型覆盖:EFB/EFE/ELU/ESU/EEF/EEX/EUP/EGU/EEG/EEH(新断续槽)/EEM/EMU/ENP/EHM 等。
正前角刀片(7°/11° 后角,适配走心机小型零件)
80° 菱形 CCGT/CCMT/CPMT;55° 菱形 DCGT/DCMT/DPMT;
正方形 SCMT/SPMT;三角形 TCMT/TPMT;35° 菱形 VCGT/VCMT/VPGT;
槽型:MESI、ELB、ELU、ESU、EGU、EMU 等,兼容走心机小零件加工。