欢迎浏览厦门控匠自动化科技有限公司

行业资讯
SUMITOMO ELECTRIC AC4000K 系列(AC4010K / AC4015K / AC4125K)铸铁车削
时间: 2026-10-16浏览次数:
SUMITOMO ELECTRIC AC4000K 系列(AC4010K / AC4015K / AC4125K)铸铁车削
SUMITOMO ELECTRIC AC4000K 系列(AC4010K / AC4015K / AC4125K)铸铁车削
三款牌号定位与核心技术
整套系列采用ABSO TECH CVD 涂层技术:C‑rich 超细 TiCN 层 + 晶向控制 Al₂O₃氧化铝层 + 高附着力技术 + 特殊表面压应力处理;刃口平滑处理 Rz 从 0.15μm 优化至 0.07μm,抗涂层剥落;涂层压应力相比传统产品提升一倍,抗崩刃性能翻倍。
表格
牌号 外观颜色 核心定位 适用工况
AC4010K 金色 灰铸铁高速加工首选 连续‑轻度断续,追求超高线速度;灰铸铁最高可达2300 SFM;耐磨性最优,抗月牙洼磨损强
AC4015K 金色 球墨铸铁通用主力牌号 连续、普通断续加工灰 / 球墨铸铁;耐磨与韧性均衡,兼顾灰铁、高强球铁
AC4125K 金色(易识别磨损刀尖) 重断续铸铁加工新牌号 重冲击、不稳定切削,差速器壳体、载体等带铸造孔洞、缺口粗加工;韧性最高,抗崩刃突出
技术差异:AC4125K 优化残余应力与晶粒控制,后刀面耐磨性为传统 K20 材质 1.5 倍,崩刃抵抗能力翻倍,专门解决铸铁断续冲击崩损。
断屑槽体系(铸铁专用)
槽型 定位 适用场景
EGZ(首推通用槽) 通用性最强,刃口强度高 绝大多数铸铁车削,精、半精、普通断续,样本第一推荐槽型
EGU 低抗力槽型 细长、刚性差工件,降低切削抗力,减少振动
ENZ 通用精加工槽 锋利同时兼顾刃口强度,精加工工况
EME 粗加工高进给槽 大进给粗车,锋利 + 刃强兼顾
无断屑槽(MA 型,如 CNMA) 极致刃口强度 大切深、恶劣重断续加工
断屑选择逻辑:工件刚性低优先 EGU;普通工况 EGZ;粗加工大进给 EME;重冲击直接选无槽 MA 刀片。
推荐切削参数(英制 SFM / IPR /inch)
工件材料 工况 牌号 ap(in) f(IPR) Vc(SFM)
灰铸铁 FC250 连续~一般断续 AC4010K 0.020‑0.236 0.004‑0.016 655‑2300
灰铸铁 FC250 轻度断续 AC4015K 0.020‑0.236 0.004‑0.020 590‑1475
灰铸铁 FC250 重断续 AC4125K 0.020‑0.236 0.004‑0.024 490‑985
球墨铸铁 60‑40‑18 连续 AC4010K 0.020‑0.236 0.004‑0.016 590‑1475
球墨铸铁 60‑40‑18 一般‑轻度断续 AC4015K 0.020‑0.236 0.004‑0.020 525‑1310
球墨铸铁 60‑40‑18 重断续 AC4125K 0.020‑0.236 0.004‑0.024 395‑820
高强球铁 100‑70‑03 连续 AC4010K 0.020‑0.236 0.004‑0.016 525‑1310
高强球铁 100‑70‑03 一般‑轻度断续 AC4015K 0.020‑0.236 0.004‑0.020 460‑1150
高强球铁 100‑70‑03 重断续 AC4125K 0.020‑0.236 0.004‑0.024 260‑720
加工方式:干式、湿式都支持;高速灰铸铁优先干切;球墨铸铁推荐湿式冷却。
性能测试结果
AC4010K 连续灰铸铁 FC250:1969SFM 高速干切;同等切削时间后刀面磨损远小于竞品 K10 与传统 K10,抗月牙洼磨损优异。
灰铸铁断续测试:AC4010K、AC4015K 刀片仅微小崩损;竞品 B 出现前刀面崩缺。
球墨铸铁连续加工(100‑70‑03):AC4015K 磨损表现最优,优于竞品 K15。
球墨铸铁断续冲击:AC4010K/AC4015K 发生崩刃前的切削时间显著长于传统 K15、竞品 D。
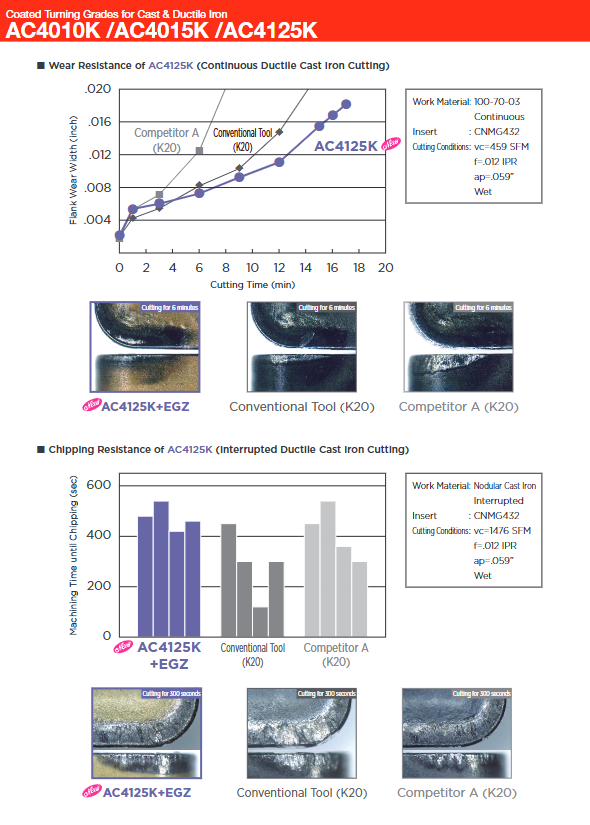
AC4125K 高强球铁重断续:发生崩刃的加工时间大幅超过传统 K20 与竞品 A,重冲击下优势明显。
实际加工应用案例
典型零件:刹车盘、齿圈、差速器壳体、轮毂、飞轮、滑轮、齿轮箱体,灰铁 / 球铁 / 高强球铁零件。
刹车盘(带氧化皮)AC4010K+EGZ:70 件 / 刀尖,竞品 A 仅 50 件,寿命提升 1.4 倍。
球铁齿圈外圆 AC4010K+EME:相比竞品 C 寿命提升。
差速器壳体重断续 AC4015K+EGZ:60 件 / 刀尖,竞品 D 仅 45 件。
80‑55‑06 齿轮箱端面 AC4015K+EME 粗车:12 件,竞品 E 仅 10 件。
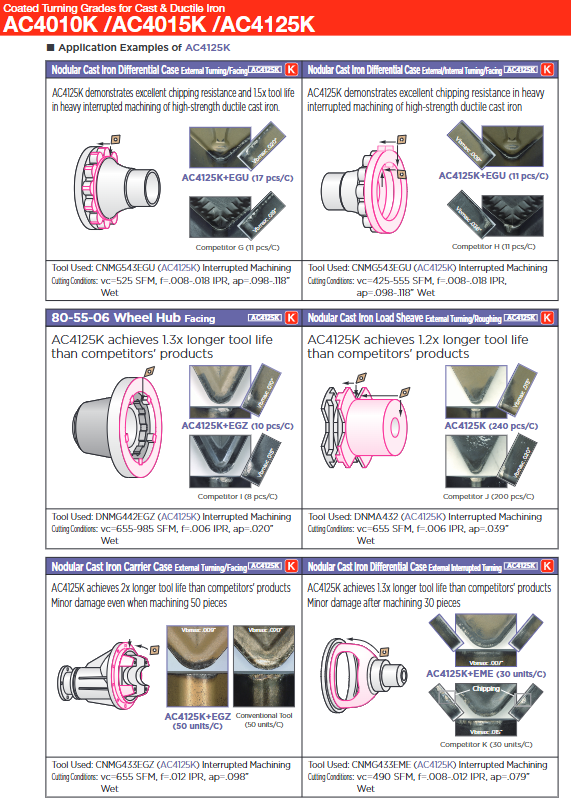
AC4125K 差速器壳体重断续:17 件,竞品 G 仅 11 件;部分工况达到竞品2 倍刀具寿命。
球铁轮毂、负载滑轮粗加工:AC4125K 在缺口、砂孔、铸造缺陷工况,抗崩刃明显优于竞品。
刀片产品规格清单
包含负前角刀片、正前角刀片两大类:
负前角(主流,车铸铁最常用)
80° 菱形 CNMG / CNMA;55° 菱形 DNMG / DNMA;正方形 SNMG / SNMA
三角形 TNMG / TNMA;35° 菱形 VNMG / VNMA;Trigon WNMG / WNMA
槽型覆盖:EGU、ENZ、EGZ、EME;MA 无断屑槽型号。
正前角刀片
80° 菱形 CCMT/CCMA;55° 菱形 DCMT/DCMA;三角形 TCMT、TPMT;35° 菱形 VBMA;圆形 RCMX 等
槽型:EGU、ESU、ELUW、EMU;MA 无断屑槽。