欢迎浏览厦门控匠自动化科技有限公司

行业资讯
SUMITOMO ELECTRIC AC1135U 小型车床小零件车削
时间: 2026-10-16浏览次数:
SUMITOMO ELECTRIC AC1135U 小型车床小零件车削
SUMITOMO ELECTRIC AC1135U 小型车床小零件车削
牌号核心技术特点
AC1135U 采用 ABSO TECH 新型 PVD 多层涂层 + 特殊表面处理,三层功能结构:
TiCN 抗粘结层:优异抗粘附,低速精车条件抑制材料粘刀,维持高加工表面质量。
TiAlBN 抗崩刃层:超细晶粒高韧性,抑制突发崩刃,加工稳定性高。
高附着力技术:强化涂层与基体结合力,减少涂层剥离;
光滑光泽表面处理:抑制微崩刃、降低材料粘附。
基体性能:硬度 HRA 高,抗弯强度 TRS=3.8GPa,定位高精度小件加工,对比住友现有牌号 AC1030U、AC530U、金属陶瓷 T2100Z,AC1135U 更侧重不锈钢连续 / 半断续加工,兼顾钢件。
断屑槽体系
前缀 M(如 MEFF、MEFC)= 负公差刀尖半径
主要槽型及选型
槽型 定位 适用工况
MESI(首推) 通用精加工槽型 走心机 / 自动车床首选,大范围进给切深下排屑优良,解决长切屑问题,抑制振纹、毛刺、表面不良
MESL 锋利刃口槽型 刃口更锋利,追求极佳表面质量,适合宽条件精加工
MEFF 精细精加工槽型 微小余量精车,极小切深进给
MEFC 精加工槽型 常规精车工况
断屑窗口:MESI 可覆盖更大切深 ap 最高 0.118 英寸;MEFF 适合极低切深;MESL 兼顾锋利与排屑。
推荐切削条件(英制)
易切削钢 / 普通碳钢:Vc=165‑660 SFM,进给 f=0.001‑0.004 IPR
不锈钢:Vc=165‑660 SFM,进给 f=0.002‑0.008 IPR 加工建议采用油性湿式冷却。
加工性能测试数据
全部采用 316 不锈钢做测试,油性冷却:
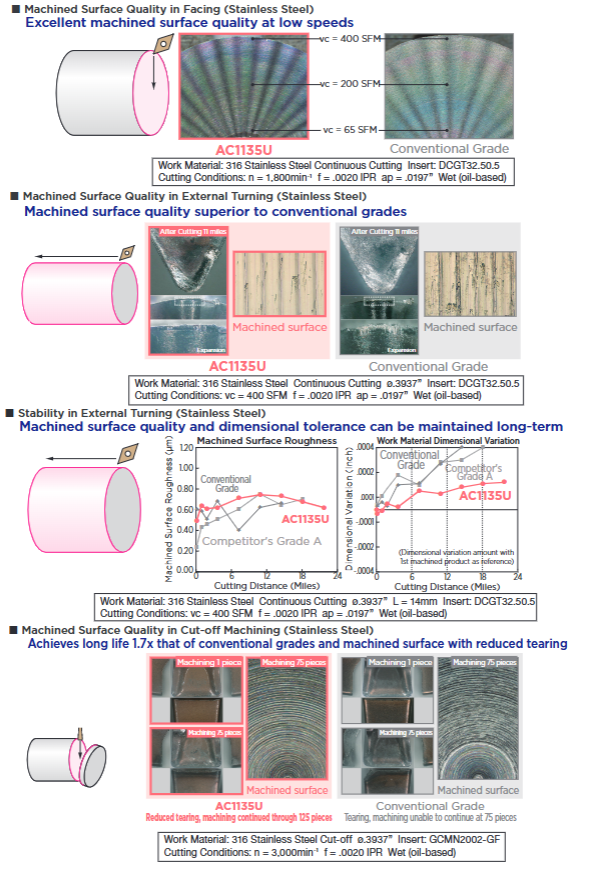
端面车削、外圆车削:同等切削距离,AC1135U 粗糙度波动更小;尺寸变化量远小于普通牌号、竞品 A,长期维持尺寸公差稳定。
切断加工:普通牌号 75 件出现撕裂无法继续加工;AC1135U 可加工 125 件无撕裂,刀具寿命达到传统牌号1.7 倍。
实际加工应用案例
均使用 MESI 槽型,油性冷却:
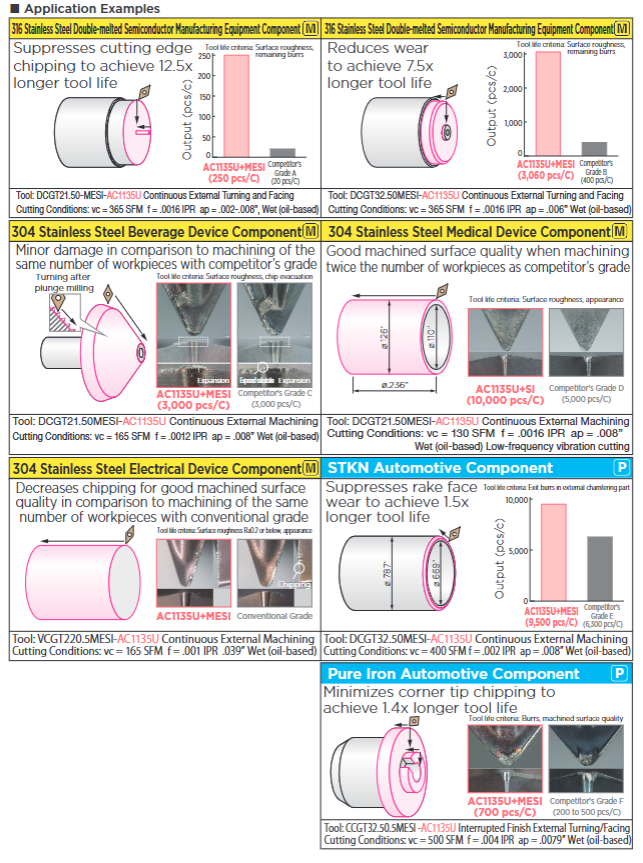
双熔 316 半导体设备零件:外圆 + 端面连续车削,竞品 A 每件刀片加工 20 件;AC1135U 可达 250 件,寿命提升 12.5 倍。
316 不锈钢零件:连续外圆端面,竞品 B400 件;AC1135U 达到 3060 件,寿命 7.5 倍。
304 不锈钢医疗器械件:低频振动切削,AC1135U 可加工 10000 件,竞品 D 仅 5000 件。
STKN 汽车零部件:外圆倒角,抑制出口毛刺,AC1135U 加工 9500 件,竞品 E 仅 6300 件,寿命 1.5 倍。
纯铁汽车件(断续精车):抗刀尖崩损,AC1135U700 件,竞品 F 仅 200‑500 件,寿命 1.4 倍。
典型工件:半导体零部件、医疗器件、饮料设备配件、汽车传感器 / 轴类等小型精密零件,材料以 304/316 不锈钢为主,也可加工碳钢、纯铁。
产品规格
标记说明:l美国现货库存;全球仓库调货。
1. 正前角 G 级车削刀片(主流,走心机大量使用)
包含多种几何形状:
80° 菱形 CCGT;55° 菱形 DCGT;正方形 SCGT;
三角形 TBGT、TCGT、TPGT;
35° 菱形 VBGT、VCGT、VPGT;WBGT 三角型。
可用槽型:MESI、MESL、MEFF、MEFC、FX、FY、FYS。
2. 负前角 G 级刀片
55° 菱形 DNGG;35° 菱形 VNGG;三角形 TNGG;槽型 FX、FY、EEF。
3. 切槽切断刀片系列
TGA 系列(GWC 刀头,PSZ 快换刀柄):方刃切槽刀片,切宽 0.33‑2.80 mm,可外圆、内孔切槽。
GCM 系列(GND/GNDIS 刀柄):
GCMN:中性切槽;GCMR/GCML 左右手切断;
后缀槽型:MG/ML 通用低进给;GG/GL 切槽;GF 低切削阻力;CG/CF 切断;RG/RN 仿形切槽。
GNDXL 单角刀片,适合特定切槽切断。
4. 极小孔径镗削刀片 BXBR 系列
最小加工孔径2mm,实心硬质合金镗杆;分带断屑槽 / 无断屑槽‑NB 版本;孔径覆盖 2‑5mm,步距 0.5mm,最大镗深可达 5 倍杆径;配套 HBX 转接套筒。适合极小内孔精加工,采用 KBMX 刃口。